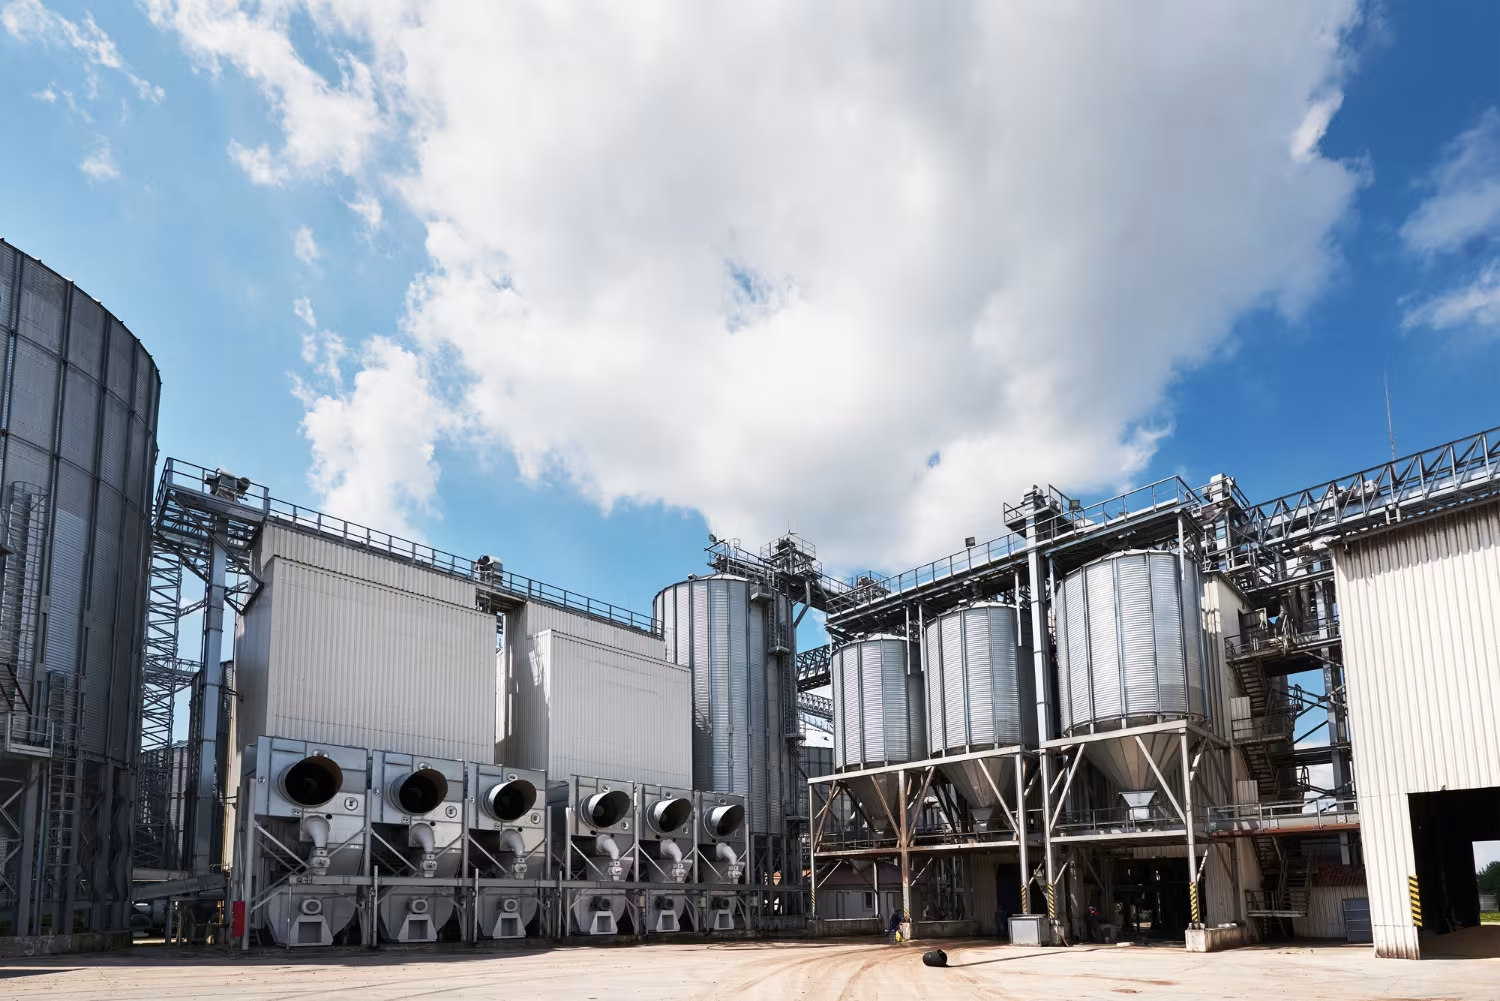
Nowoczesna fabryka to znacznie więcej niż hala wypełniona maszynami. Za każdym gotowym produktem stoi cały łańcuch procesów – od zamówienia surowca, przez jego magazynowanie i obróbkę, aż po kontrolę jakości, pakowanie i wysyłkę. Każdy z tych etapów musi być odpowiednio zaplanowany, ponieważ nawet niewielkie opóźnienie w jednym miejscu może wpłynąć na pracę całego zakładu.
W dobrze zorganizowanej fabryce produkcja przypomina system naczyń połączonych. Magazyn musi dostarczyć odpowiedni materiał, maszyna musi być gotowa do pracy, operator powinien otrzymać właściwe parametry, a gotowy detal musi przejść kontrolę jakości. Nad wszystkim czuwają systemy informatyczne, automatyka i pracownicy odpowiedzialni za utrzymanie ruchu.
Jak wygląda droga produktu od momentu, gdy surowiec wjeżdża na teren zakładu, do chwili, gdy gotowy wyrób opuszcza magazyn?
Wszystko zaczyna się od planowania produkcji
Zanim materiał pojawi się przy maszynie, trzeba ustalić, co właściwie ma zostać wyprodukowane, w jakiej ilości i na kiedy. W dużych przedsiębiorstwach odpowiadają za to systemy planowania produkcji powiązane z zamówieniami klientów, stanami magazynowymi oraz dostępnością maszyn.
Planista musi uwzględnić wiele czynników jednocześnie. Sprawdza, czy firma ma wystarczającą ilość surowców, czy dana linia będzie dostępna, ile czasu zajmie przezbrojenie oraz czy poszczególne operacje mogą zostać wykonane w wymaganym terminie.
Jeżeli jeden produkt przechodzi przez kilka stanowisk, trzeba również odpowiednio zaplanować ich kolejność. Nie ma sensu uruchamiać pierwszego etapu produkcji z maksymalną prędkością, jeśli kolejna maszyna nie będzie w stanie przyjąć takiej liczby półproduktów.
Dlatego planowanie produkcji ma ogromny wpływ na wykorzystanie całego zakładu.
Przyjęcie surowców i komponentów
Pierwszym fizycznym etapem procesu jest dostawa materiałów. Do fabryki mogą trafiać arkusze blachy, profile stalowe, granulat tworzywa sztucznego, komponenty elektroniczne, elementy złączne, opakowania lub gotowe podzespoły od zewnętrznych dostawców.
Materiał najczęściej trafia najpierw do strefy przyjęcia. Sprawdzana jest zgodność dostawy z dokumentacją, ilość oraz – w zależności od rodzaju produktu – jego jakość.
W przypadku bardziej wymagających branż kontrola może obejmować również pomiar wymiarów, sprawdzenie certyfikatów materiałowych, numerów partii albo parametrów chemicznych i fizycznych.
Dopiero po zaakceptowaniu dostawy materiał może zostać wprowadzony do magazynu.
Magazyn to nie tylko miejsce składowania
W nowoczesnej fabryce magazyn pełni bardzo ważną funkcję w całym przepływie produkcji. Jego zadaniem nie jest tylko przechowywanie zapasu. Materiały muszą być odpowiednio oznaczone, zlokalizowane i dostępne wtedy, gdy potrzebuje ich produkcja.
W większych zakładach stosuje się systemy WMS, które pomagają zarządzać lokalizacją produktów w magazynie. System może wskazać operatorowi, z którego regału pobrać materiał i gdzie go dostarczyć.
Coraz częściej wykorzystywane są również automatyczne magazyny wysokiego składowania, układnice oraz systemy transportowe współpracujące bezpośrednio z produkcją.
Dobra organizacja magazynu pozwala ograniczyć sytuacje, w których maszyna stoi tylko dlatego, że potrzebny materiał nie został dostarczony na czas.
Transport wewnętrzny dostarcza materiał do produkcji
Po pobraniu z magazynu surowiec musi dotrzeć do odpowiedniego stanowiska. W prostych zakładach wykorzystywane są przede wszystkim wózki widłowe, paleciaki i ręczne wózki transportowe.
W bardziej zautomatyzowanych fabrykach stosuje się przenośniki rolkowe i taśmowe, systemy podwieszane oraz autonomiczne pojazdy AGV i AMR. Ich zadaniem jest dostarczanie materiałów pomiędzy magazynem, liniami produkcyjnymi i kolejnymi stanowiskami.
Organizacja transportu wewnętrznego ma duże znaczenie dla wydajności. Jeśli półprodukt musi kilka razy przejechać przez całą halę, firma traci czas i energię, a ryzyko jego uszkodzenia rośnie.
Dlatego już na etapie projektowania fabryki analizuje się rozmieszczenie maszyn oraz kierunek przepływu materiałów.
Materiał trafia na pierwszą operację technologiczną
W zależności od rodzaju produktu proces produkcji może wyglądać zupełnie inaczej.
W zakładzie metalowym pierwszym etapem może być cięcie blachy laserem. W przedsiębiorstwie produkującym elementy z tworzyw sztucznych będzie to formowanie wtryskowe, a w fabryce komponentów mechanicznych – toczenie lub frezowanie.
Wspólnym elementem jest przekształcenie surowca w półprodukt o określonych właściwościach.
Maszyna musi otrzymać odpowiednie parametry procesu. W przypadku obróbki CNC będą to między innymi program, prędkość obrotowa, posuw oraz właściwe narzędzia. W procesach termicznych znaczenie mogą mieć temperatura i czas, natomiast w układach montażowych – siła docisku, pozycja elementu czy kolejność wykonywania operacji.
Automatyka pilnuje, aby proces przebiegał prawidłowo
W nowoczesnych zakładach ogromną część pracy kontrolują systemy automatyki. Ich zadaniem jest koordynowanie działania maszyn i reagowanie na sygnały z czujników.
Sterownik PLC może na przykład sprawdzać, czy detal znajduje się we właściwym miejscu, następnie uruchomić siłownik, wykonać operację, zweryfikować jej zakończenie i przekazać produkt do kolejnego stanowiska.
Wszystko odbywa się w określonej kolejności.
Jeżeli czujnik nie potwierdzi obecności detalu, maszyna nie powinna rozpocząć następnego ruchu. Jeśli drzwi osłony są otwarte, system bezpieczeństwa może uniemożliwić uruchomienie niebezpiecznego mechanizmu.
Automatyka pozwala więc nie tylko zwiększać tempo produkcji, ale także zachować powtarzalność i bezpieczeństwo procesu.
Pneumatyka wykonuje tysiące prostych ruchów
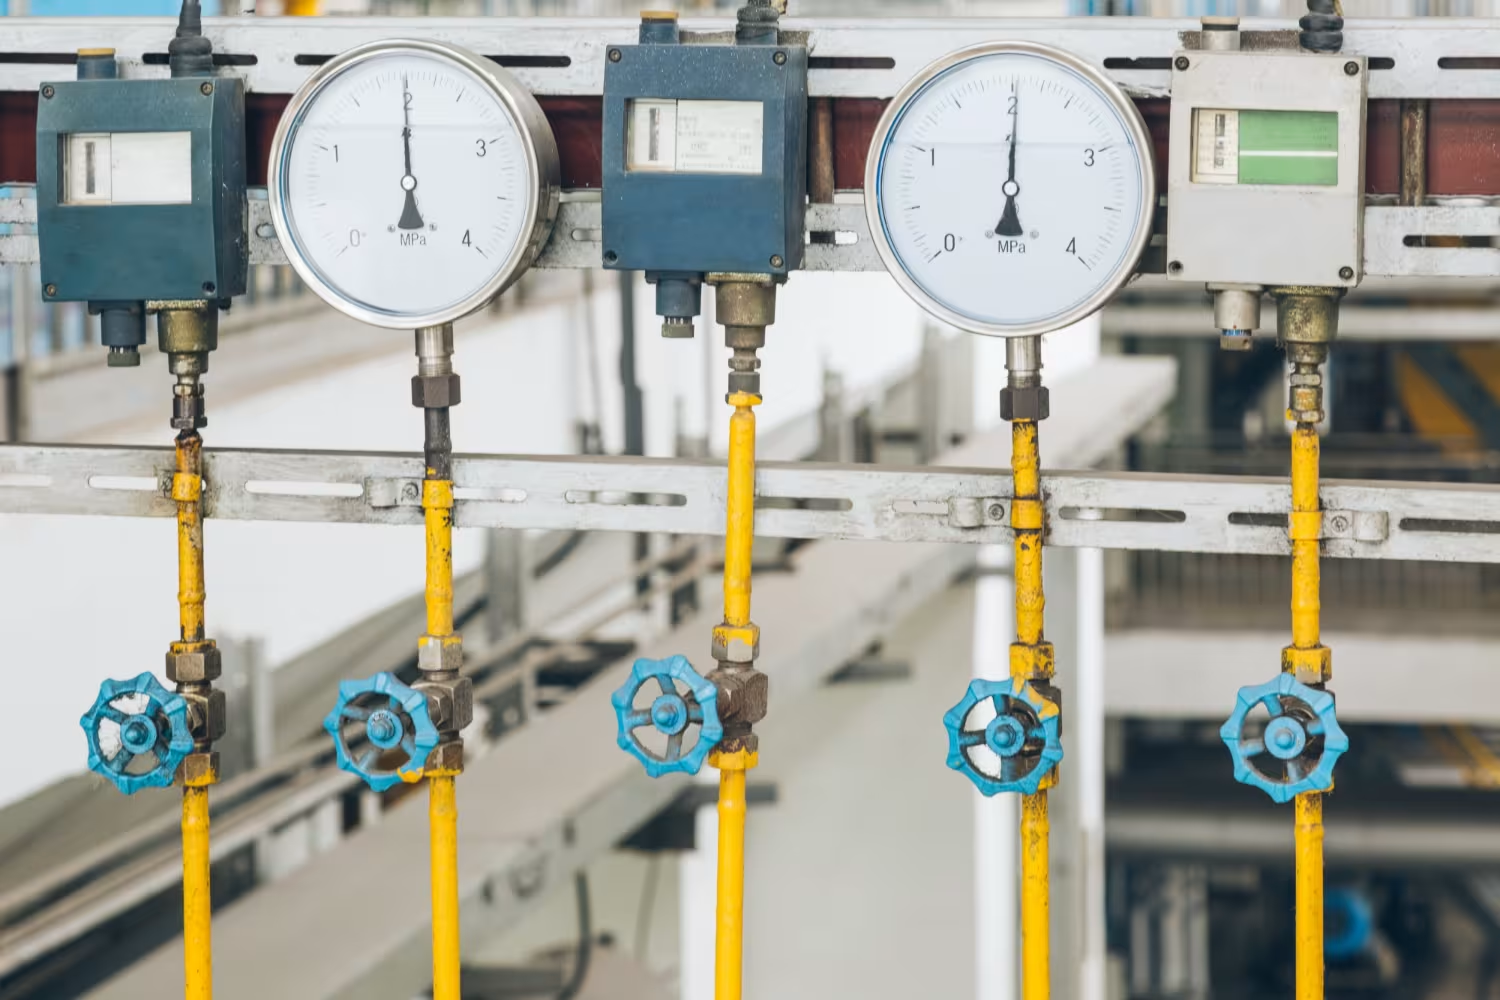
W wielu maszynach przemysłowych ważną rolę odgrywa sprężone powietrze. Pneumatyka jest wykorzystywana tam, gdzie potrzebne są szybkie i powtarzalne ruchy.
Siłownik może przesunąć detal, docisnąć element, zamknąć chwytak albo uruchomić mechanizm sortujący. Zawory sterują kierunkiem przepływu powietrza, a czujniki kontrolują położenie poszczególnych elementów.
Układy pneumatyczne są popularne ze względu na prostą konstrukcję i możliwość osiągania dużej liczby cykli.
Ich prawidłowa praca zależy jednak od jakości sprężonego powietrza, odpowiedniego ciśnienia oraz przepływu. Nieszczelności, zabrudzone filtry czy zbyt małe przewody mogą powodować spadek wydajności całej maszyny.
Roboty przejmują powtarzalne operacje
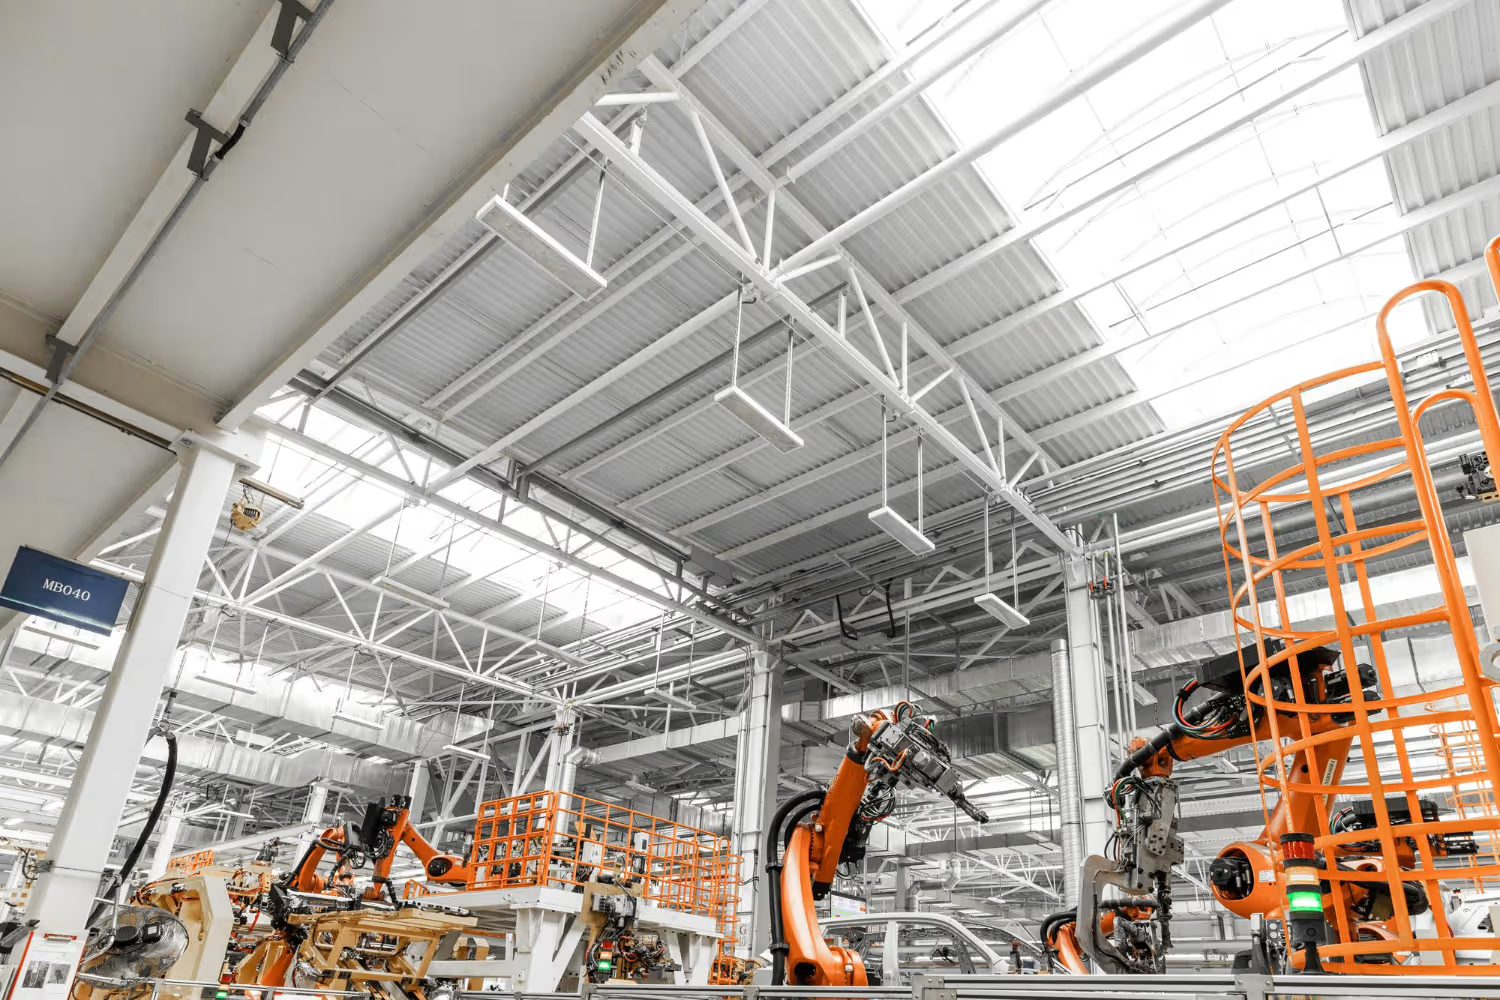
Roboty przemysłowe można spotkać między innymi przy spawaniu, paletyzacji, montażu, malowaniu oraz obsłudze maszyn.
Robot nie musi jednak oznaczać ogromnego ramienia pracującego za metalowym ogrodzeniem. Coraz częściej w zakładach pojawiają się również roboty współpracujące, które mogą wykonywać zadania w pobliżu człowieka po odpowiednim zaprojektowaniu stanowiska i systemów bezpieczeństwa.
Dużą zaletą robotyzacji jest powtarzalność. Robot może wykonywać ten sam ruch przez wiele godzin z bardzo podobną prędkością i dokładnością.
Nie oznacza to jednak, że wystarczy kupić robota i postawić go przy maszynie. Trzeba zaprojektować chwytak, sposób podawania produktów, zabezpieczenia oraz całą logikę procesu.
Półprodukt przechodzi przez kolejne stanowiska
Większość produktów nie powstaje podczas jednej operacji. Element może być najpierw wycięty, później obrobiony, umyty, pomalowany i dopiero na końcu zamontowany w większym zespole.
Pomiędzy poszczególnymi etapami powstają półprodukty.
Ich przepływ musi być odpowiednio kontrolowany. Jeśli jedna maszyna produkuje znacznie szybciej niż kolejna, przed wolniejszym stanowiskiem zacznie gromadzić się zapas.
Tak powstaje wąskie gardło.
Wydajność całej linii nie zależy więc od najszybszego urządzenia, lecz bardzo często od tego stanowiska, które ma najmniejszą przepustowość. Z tego powodu analiza wąskich gardeł jest jednym z ważniejszych elementów optymalizacji produkcji.
Kontrola jakości odbywa się nie tylko na końcu
Błędem byłoby sprawdzanie produktu dopiero po zakończeniu całego procesu. Jeżeli wada powstała podczas pierwszej operacji, a została wykryta dopiero po kilku kolejnych etapach, przedsiębiorstwo niepotrzebnie zużyło czas, energię i zasoby.
Dlatego kontrola jakości coraz częściej odbywa się bezpośrednio podczas produkcji.
Może być wykonywana przez operatora albo automatycznie. Systemy wizyjne analizują kształt, kolor i obecność elementów. Czujniki kontrolują wymiary, siłę, ciśnienie lub temperaturę, a maszyny pomiarowe sprawdzają dokładność wykonania.
Jeżeli detal nie spełnia wymagań, może zostać automatycznie odrzucony z linii.
Najważniejsze jest jednak znalezienie przyczyny powstawania wad. Samo sortowanie dobrych i złych produktów nie poprawia procesu, jeśli ta sama niezgodność pojawia się regularnie.
Operator nadal pełni ważną rolę
Automatyzacja nie oznacza, że człowiek znika z fabryki. Zmienia się natomiast charakter jego pracy.
Operator może odpowiadać za uruchamianie produkcji, kontrolowanie parametrów, uzupełnianie materiału, reagowanie na alarmy i ocenę jakości. W bardziej zaawansowanych zakładach jego zadaniem jest przede wszystkim nadzorowanie procesu.
Doświadczony pracownik często potrafi szybko zauważyć nieprawidłowości. Nietypowy dźwięk, zmiana czasu cyklu czy większa liczba wad może wskazywać na problem jeszcze zanim dojdzie do poważnej awarii.
Dlatego wiedza operatorów jest bardzo ważnym źródłem informacji o stanie procesu.
Utrzymanie ruchu pilnuje dostępności maszyn
Fabryka nie może pracować bez sprawnych urządzeń. Za ich stan odpowiada dział utrzymania ruchu.
Technicy, mechanicy, elektrycy i automatycy wykonują przeglądy, usuwają awarie oraz kontrolują najważniejsze elementy maszyn. Ich zadaniem jest ograniczenie sytuacji, w których urządzenie niespodziewanie zatrzymuje produkcję.
Tradycyjnie wiele zakładów działało głównie reakcyjnie – maszyna była naprawiana dopiero wtedy, gdy się zepsuła. Obecnie coraz większe znaczenie ma utrzymanie prewencyjne i predykcyjne.
Czujniki mogą monitorować drgania, temperaturę, pobór prądu, ciśnienie i inne parametry. Jeśli wartości zaczynają odbiegać od normy, można zaplanować kontrolę zanim maszyna całkowicie się zatrzyma.
Przezbrojenie pozwala produkować kolejny wariant
Nowoczesne zakłady rzadko produkują przez cały rok dokładnie jeden produkt. Klienci zamawiają różne warianty, rozmiary, kolory i konfiguracje.
Dlatego maszyny trzeba przezbrajać.
Przezbrojenie może obejmować wymianę narzędzi, uchwytów, form, prowadnic oraz zmianę ustawień programu. W tym czasie urządzenie zwykle nie produkuje, dlatego długość przezbrojenia ma bezpośredni wpływ na wykorzystanie maszyny.
Dobrze zorganizowany zakład stara się maksymalnie skracać ten proces. Narzędzia mogą być przygotowane wcześniej, parametry zapisane w systemie, a elementy mocujące zaprojektowane w sposób umożliwiający szybką wymianę.
Przy produkcji wielu krótkich serii sprawne przezbrojenia mogą decydować o rentowności całego procesu.
Dane pozwalają zobaczyć, co naprawdę dzieje się na hali
Współczesna fabryka generuje ogromną ilość danych. Maszyny mogą informować o czasie pracy, liczbie wykonanych cykli, przestojach, alarmach, zużyciu energii oraz aktualnych parametrach procesu.
Same dane nie poprawiają jednak produkcji.
Znaczenie mają dopiero wtedy, gdy przedsiębiorstwo potrafi je analizować.
Jeżeli system pokazuje, że określona maszyna regularnie zatrzymuje się na kilka minut, można poszukać przyczyny. Jeżeli czas cyklu stopniowo rośnie, warto sprawdzić stan urządzenia. Jeśli pobór energii zwiększa się bez wzrostu produkcji, może to oznaczać pogorszenie sprawności procesu.
Dzięki temu decyzje nie muszą opierać się wyłącznie na obserwacjach i przypuszczeniach.
Gotowy produkt trafia do pakowania
Po zakończeniu wszystkich operacji i pozytywnej kontroli jakości produkt może zostać przygotowany do magazynowania lub wysyłki.
Pakowanie także może być zautomatyzowane. Maszyny formują kartony, dozują określoną liczbę produktów, zamykają opakowania i przygotowują je do dalszego transportu.
Roboty paletyzujące układają kartony lub inne opakowania na paletach według zaprogramowanego schematu. Następnie ładunek może zostać zabezpieczony folią stretch albo taśmą.
Na tym etapie ważna jest również identyfikowalność produktu. Etykieta, kod kreskowy albo inny identyfikator pozwalają połączyć wyrób z konkretnym zamówieniem czy partią produkcyjną.
Magazyn wyrobów gotowych czeka na transport
Gotowe produkty trafiają następnie do magazynu. System zapisuje ich lokalizację i przypisuje je do odpowiednich zamówień.
Po otrzymaniu dyspozycji wysyłki towar jest kompletowany, przewożony do strefy załadunku i przygotowywany dla przewoźnika.
W tym miejscu produkcja spotyka się z logistyką.
Opóźnienie na linii może wpłynąć na termin załadunku ciężarówki. Z kolei źle zaplanowany odbiór może prowadzić do przepełnienia magazynu. Dlatego przepływ informacji pomiędzy produkcją, magazynem i transportem ma bardzo duże znaczenie.
Produkt opuszcza fabrykę, ale proces jeszcze się nie kończy
Moment załadunku gotowych produktów na ciężarówkę można uznać za koniec procesu produkcyjnego, ale nie całego cyklu.
Przedsiębiorstwo nadal analizuje wyniki. Sprawdza, ile produktów wykonano, ile pojawiło się braków, jak długo pracowały maszyny, jakie były przestoje oraz czy zamówienie zostało zrealizowane zgodnie z planem.
Informacje te mogą następnie posłużyć do poprawy kolejnego cyklu produkcyjnego.
Jeżeli jedna operacja trwała zbyt długo, można ją zoptymalizować. Jeśli określona maszyna generowała dużo przestojów, dział utrzymania ruchu może dokładniej ją przeanalizować. Jeżeli powstało zbyt wiele wad, trzeba znaleźć ich źródło.
Fabryka jest więc systemem, który powinien cały czas się doskonalić.
Nowoczesna fabryka to system naczyń połączonych
Patrząc z zewnątrz, łatwo skupić się przede wszystkim na maszynach. W rzeczywistości nawet najbardziej zaawansowane urządzenie nie zapewni wysokiej wydajności, jeśli pozostałe elementy procesu nie działają prawidłowo.
Maszyna potrzebuje materiału. Materiał musi zostać dostarczony z magazynu. Automatyka musi kontrolować proces. Utrzymanie ruchu musi zapewnić dostępność urządzeń, a kontrola jakości potwierdzić zgodność produktu. Na końcu logistyka musi sprawnie odebrać i wysłać gotowy wyrób.
Problemy w jednym miejscu bardzo szybko wpływają na pozostałe obszary.
Dlatego nowoczesna fabryka nie jest po prostu zbiorem maszyn ustawionych obok siebie. To jeden rozbudowany system, w którym łączą się mechanika, automatyka, pneumatyka, informatyka, logistyka i praca ludzi.
Od pierwszego arkusza blachy, granulatu czy komponentu dostarczonego do magazynu aż po gotowy produkt załadowany na ciężarówkę odbywają się dziesiątki operacji. Im lepiej są ze sobą zsynchronizowane, tym szybciej, taniej i stabilniej może pracować cały zakład.